Culata Perkins: ¿qué debe incluir?

4668
Índice
Generando índice...
Cuando un procedimiento de reparación aprobado permite rectificar un muñón del cigüeñal a un diámetro menor, un cojinete Undersize puede restablecer la relación correcta de holgura de aceite. Cuando un cilindro mecanizado directamente en el bloque se mecaniza a un diámetro mayor, un pistón de sobremedida aprobado puede proporcionar una vía de reparación correspondiente.
El mecanizado de la superficie de apoyo de la junta de culata es diferente. Una vez eliminado material, la altura total de la culata cambia de forma permanente. No debe suponerse que una sola pieza correspondiente pueda restablecer todas las relaciones geométricas afectadas a su estado anterior al mecanizado.
Dependiendo del diseño del motor y del sistema de combustión, el rectificado de la culata puede afectar al hundimiento o protrusión de las válvulas, la holgura entre pistón y válvula, la geometría del tren de válvulas y la posición de los inyectores, componentes de precombustión u otras interfaces relacionadas. En muchos motores de inyección directa, por ejemplo, una parte importante de la cámara de combustión está formada por la cavidad del pistón en lugar de por un gran rebaje en la culata. Por lo tanto, el efecto del mecanizado de la culata no puede reducirse a una afirmación universal sobre la relación de compresión, y una junta de culata más gruesa no debe considerarse una solución general de compensación.
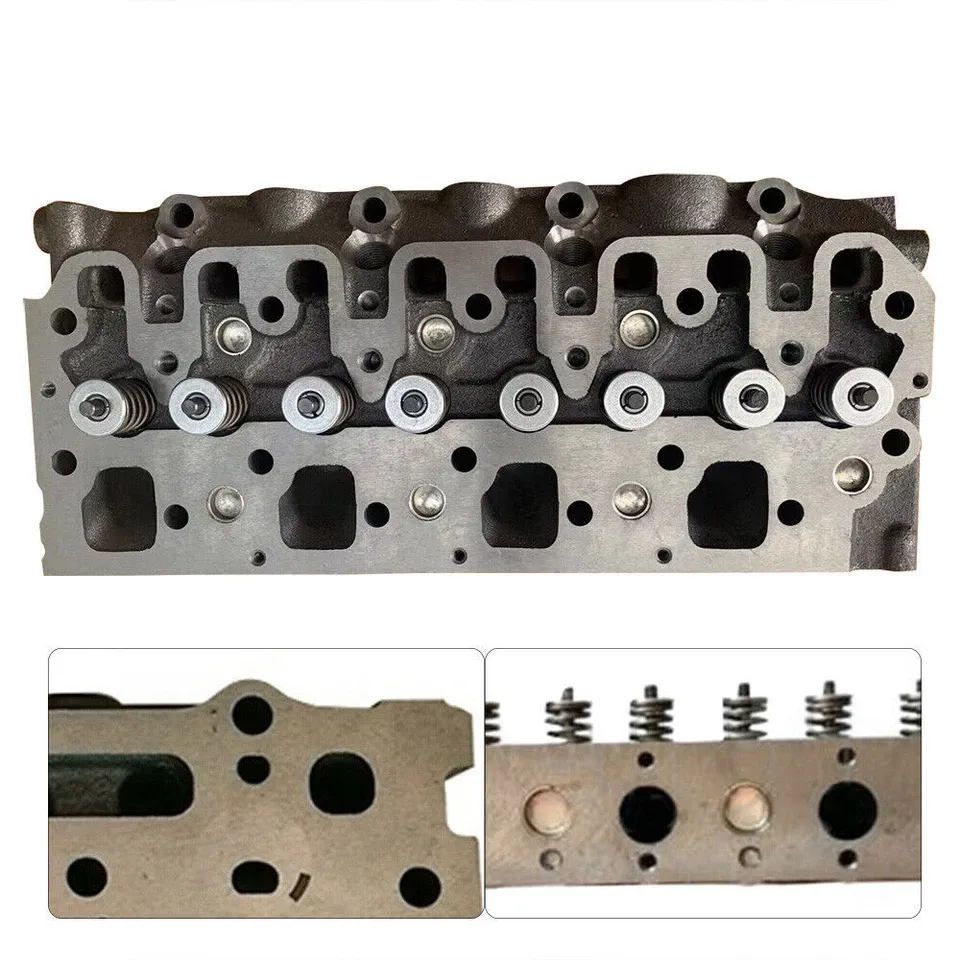
Antes de comprar o reparar una culata Perkins, las cuestiones importantes no son únicamente cuánto cuesta la pieza o si incluye válvulas. El comprador también debe comprender cuánto margen de mecanizado ya se ha consumido durante reparaciones anteriores, si la culata todavía dispone de una vía de reparación aprobada y si resulta más apropiado sustituirla que seguir mecanizándola.
Bare, Assembled y Complete son etiquetas comerciales, no listas de materiales fijas
Bare, Assembled y Complete son descripciones utilizadas por los proveedores para indicar el nivel de terminación. No existe una lista de materiales universal entre distintos proveedores para estos términos.
Una Bare Head puede consistir únicamente en una fundición de culata básicamente mecanizada, o puede incluir ya insertos de asiento de válvula y guías. Una Assembled Head suele incluir componentes adicionales como válvulas, muelles, chavetas y retenes de vástago, pero el nivel real de montaje y el alcance de inspección varían ampliamente. Una Complete Head puede añadir componentes del sistema de balancines, un árbol de levas u otros elementos de la culata, pero no debe suponerse automáticamente que incluye los colectores de admisión y escape, los inyectores, las bujías de precalentamiento o los tornillos de instalación.
Un mayor número de piezas montadas no significa necesariamente que la fundición de la culata y su estado de mecanizado sean más fiables.
Una Bare Head de menor precio puede seguir necesitando válvulas, guías, asientos, muelles, retenes, mecanizado y montaje. Una Assembled Head más cara puede reducir el tiempo de taller y la incertidumbre si el sistema de válvulas ha sido montado correctamente y la culata ha superado las comprobaciones necesarias de sellado, presión y dimensiones.
Por lo tanto, la comparación útil no consiste simplemente en determinar qué cotización contiene más componentes. Consiste en saber cuánto mecanizado, material adicional, inspección y responsabilidad quedan pendientes antes de que cada culata esté lista para una instalación fiable.
Un número de fundición identifica una familia, no necesariamente la versión final
Una culata antigua puede mostrar textos de fundición, referencias de molde, marcas de mecanizado y números formales de pieza de servicio. Estas marcas no cumplen todas la misma función.
Un número de fundición normalmente ayuda a identificar el origen o la familia de la pieza fundida básica. Una misma fundición básica puede recibir diferentes operaciones de mecanizado, patrones de orificios o configuraciones de montaje y convertirse en más de una versión final de servicio. Por lo tanto, que coincidan los números de fundición no demuestra que dos conjuntos de culata terminados sean intercambiables.
Deben fotografiarse todas las marcas visibles de la culata antigua, pero un número de fundición por sí solo no debe utilizarse para finalizar un pedido. La compatibilidad debe confirmarse mediante la relación formal de piezas de servicio, el Engine Serial Number completo y el Build List.
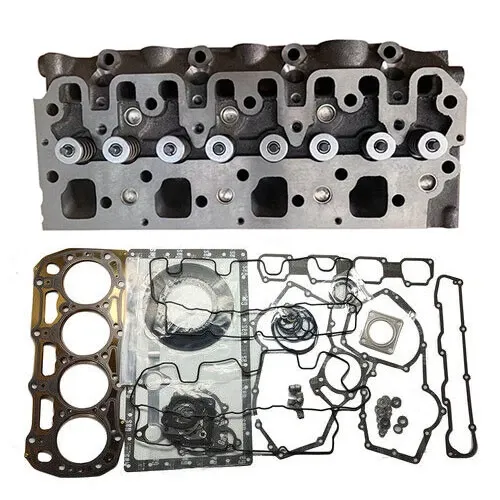
Planitud: deformación de la superficie de sellado de la culata
Una culata trabaja bajo presión de combustión, cambios de temperatura y fuerza de apriete de los tornillos de culata. Los ciclos térmicos normales no deben considerarse automáticamente como causa de fallo de la culata. La deformación de la superficie de sellado se asocia con mayor frecuencia a condiciones como sobrecalentamiento anormal, enfriamiento desigual, fallos del sistema de refrigeración, apriete incorrecto o procedimiento de apriete inadecuado, o a los efectos de mecanizados y reparaciones anteriores.
Esto puede parecer similar a un problema de rectitud del cigüeñal, pero las causas son diferentes. Las anomalías de referencia o rectitud del cigüeñal están relacionadas con cargas rotativas, relaciones entre muñones, condiciones de apoyo o mecanizado. La deformación de la culata está más estrechamente relacionada con cargas térmicas, refrigeración y condiciones de apriete que superan lo que la estructura puede soportar.
La culata debe comprobarse de acuerdo con el procedimiento de servicio correspondiente, utilizando la regla de precisión, galga de espesores o equipo de medición especificado en las posiciones y direcciones requeridas. La superficie superior del bloque es una superficie de contacto independiente y también debe comprobarse; confirmar únicamente la culata no demuestra que toda la relación de sellado sea aceptable.
Un resultado de planitud confirma el estado geométrico actual. Por sí solo no demuestra una causa específica del fallo. Una planitud anormal de la culata también es un factor oculto frecuente en los problemas de sellado de la junta de culata.
El rectificado no consiste simplemente en hacer que la superficie quede más plana
Cuando la planitud está fuera del rango permitido, puede utilizarse el rectificado para restaurar la superficie de apoyo de la junta cuando el procedimiento de servicio lo permita. Esa operación también modifica otras relaciones geométricas.
El rectificado de un cigüeñal puede combinarse con una medida de reparación aprobada del cojinete para restablecer la relación de holgura del muñón. Sin embargo, el material eliminado de la superficie de la junta de culata reduce de forma permanente la altura de la culata.
Después del rectificado, el taller puede necesitar confirmar si se han visto afectados los siguientes elementos:
- el hundimiento o protrusión de las válvulas respecto a la superficie de referencia correspondiente;
- la holgura de funcionamiento entre pistón y válvula;
- la geometría del tren de válvulas en los motores correspondientes;
- la posición de los inyectores, componentes de precombustión u otras piezas sobresalientes;
- la alineación relativa de las superficies de los colectores cuando el diseño del motor lo haga relevante.
Qué elementos se ven afectados y en qué medida depende del diseño de la culata y del sistema de combustión. No existe una única regla aplicable a todos los motores Perkins.
Una suposición habitual pero insegura es que un mecanizado excesivo de la culata puede corregirse simplemente instalando una junta de culata más gruesa. El espesor de la junta es un parámetro de servicio específico de cada motor, no un método universal para compensar la eliminación de material de la culata.
Antes de rectificar, el taller debe confirmar que la cantidad de material que se pretende eliminar se mantiene dentro del límite de mecanizado permitido para el motor concreto. Una vez superado ese límite, la superficie de la junta puede parecer plana aunque la posición de las válvulas, la holgura de funcionamiento u otra relación crítica haya quedado fuera del rango previsto. En ese momento, debe reconsiderarse si merece la pena seguir utilizando la culata.
La posibilidad de reparar un asiento de válvula depende de su diseño y del procedimiento aprobado
Una culata puede utilizar un asiento de válvula mecanizado directamente en el material de la culata o un inserto de asiento independiente montado a presión. Estos diseños pueden conducir a diferentes vías de reparación, pero ninguna de las dos descripciones demuestra por sí sola que una culata deba rechazarse o que siempre pueda instalarse un asiento de sustitución.
La viabilidad de volver a mecanizar, instalar un asiento de reparación o utilizar otra medida de reparación aprobada depende de factores como el material restante, el estado del alojamiento del asiento, la concentricidad, los requisitos de transferencia térmica y el hundimiento final de la válvula. La respuesta también debe seguir el procedimiento de reparación del motor específico.
Un proveedor puede describir el estado actual de suministro y mecanizado de la zona del asiento. No debe prometer que una culata concreta sea definitivamente reparable —o definitivamente irreparable— sin disponer de las mediciones correspondientes y los límites de servicio.
Por lo tanto, la pregunta importante no es simplemente si el asiento es integral o insertado. Debe determinarse qué diseño de asiento utiliza realmente la culata, en qué estado se encuentra y qué vía de reparación está aprobada para esa versión.
El desgaste de las guías de válvula y el de los asientos son líneas de inspección independientes
La guía de válvula controla el movimiento lineal y la alineación del vástago. El asiento de válvula forma el sello de combustión cuando la válvula se cierra. Ocupan posiciones diferentes y fallan de maneras distintas, por lo que comprobar uno no demuestra que el otro sea aceptable.
El desgaste de la guía aumenta la holgura entre el vástago y el orificio de la guía. Una holgura excesiva puede permitir un movimiento anormal de la válvula y también puede dejar pasar aceite hacia la zona de combustión a lo largo de la guía. El desgaste, quemado o deformación del asiento afecta principalmente al sellado y puede contribuir a fugas de compresión o sobrecalentamiento localizado.
Los métodos de inspección también son diferentes.
Después de montar una guía a presión en la culata, el ajuste por interferencia puede modificar su diámetro interior. Por lo tanto, la holgura real entre guía y vástago debe comprobarse después de la instalación y antes del montaje final de las válvulas. Una afirmación como “el sistema de válvulas está bien” no sustituye las mediciones independientes de guías, asientos y válvulas.
La inspección de grietas es especialmente importante en una culata
Una culata contiene zonas de combustión y conductos de refrigerante separados por un espesor limitado de material. Estas condiciones de funcionamiento y estructura hacen que la culata sea uno de los componentes del motor que requiere especial atención a las grietas durante la evaluación de una reparación.
En algunos diseños de culata, las zonas entre los asientos de válvula, alrededor de los inyectores o manguitos de inyector, cerca de los orificios de los tornillos y junto a los conductos de refrigerante pueden requerir una inspección especial. Las ubicaciones reales de mayor riesgo dependen del material de la culata, la disposición del sistema de combustión y la información de servicio; no debe suponerse que todas las culatas Perkins se agrietan siguiendo el mismo patrón.
Las grietas finas pueden no ser visibles durante una inspección visual normal. La inspección de grietas debe tratarse como una tarea independiente de la medición de planitud, las pruebas de presión o sellado de conductos y la inspección del sistema de válvulas. El método utilizado debe ser adecuado para el material y la estructura de la culata.
Una grieta que conecte una zona de combustión con un conducto de refrigerante puede permitir que el refrigerante entre en el cilindro o que la presión de combustión pase al sistema de refrigeración. Este tipo de fuga puede ser intermitente, lo que dificulta el diagnóstico. Por lo tanto, una apariencia exterior limpia no demuestra que la culata esté libre de grietas.
Las características de instalación del inyector pueden hacer incompatibles culatas de aspecto similar
La culata hace algo más que soportar las válvulas. También posiciona y sella el inyector de combustible.
Diferentes diseños del sistema de combustible pueden requerir distintos ángulos del orificio del inyector, formas del asiento, arandelas de sellado, manguitos, métodos de sujeción o disposiciones relacionadas de los conductos. El hecho de que un inyector pueda entrar físicamente en el orificio no demuestra que la culata sea correcta. El tipo de inyector, el ángulo, la condición de asiento y el diseño de sellado deben corresponder a la configuración del motor.
Si un asiento de inyector, manguito u orificio está dañado, esa zona puede requerir una reparación específica o un componente de sustitución. Sustituir únicamente el inyector puede no corregir el problema del lado de la culata.
Dentro de una misma serie de motores, o incluso dentro de una misma familia de fundición básica, la etapa de producción y la versión del sistema de combustible pueden crear diferencias en características como:
- el ángulo y la profundidad del orificio del inyector;
- la forma interna de los conductos de admisión y escape;
- la provisión para bujías de precalentamiento;
- la provisión de conductos o interfaces EGR.
Estas diferencias pueden ser difíciles de identificar únicamente mediante fotografías exteriores. Deben utilizarse el Engine Serial Number completo y el Build List para confirmarlas.
Una vez confirmado que el número formal de pieza de servicio es idéntico, normalmente no debería esperarse que las principales características de mecanizado varíen arbitrariamente. Los riesgos reales son que una misma serie de motores utilice varios números formales de culata, que una misma familia de fundición se mecanice para formar conjuntos diferentes o que un número de fundición común y una descripción general del motor oculten piezas de servicio distintas.
La reutilización de los tornillos de culata debe confirmarse para el motor específico
Algunos procedimientos de servicio Perkins exigen sustituir los tornillos de culata después de desmontarlos. Esto puede incluir elementos de fijación diseñados para trabajar según principios Torque-to-Yield. Otros motores pueden permitir su reutilización después de determinadas comprobaciones de longitud, roscas y estado general.
El requisito de sustitución y el uso de un diseño de apriete basado en el límite elástico son cuestiones relacionadas, pero no constituyen la misma decisión. Un paso de apriete angular por sí solo no demuestra que un tornillo sea automáticamente un elemento Torque-to-Yield de un solo uso.
Antes del montaje, el taller debe consultar el procedimiento de servicio correspondiente al Engine Serial Number real y confirmar si los tornillos deben sustituirse, si existen límites de longitud o estado y qué par, ángulo y secuencia de apriete deben aplicarse.
Los tornillos de culata se pasan por alto con facilidad al comprar una culata o un juego de juntas. No debe suponerse que una culata nueva o un kit de juntas los incluya. Reutilizar tornillos que el procedimiento de servicio exige sustituir puede reducir o distribuir de manera desigual la fuerza de apriete, incluso cuando la junta y ambas superficies de sellado sean aceptables.
Información que debe proporcionar para revisar una culata
La información útil incluye:
- el modelo completo del motor, el Engine Serial Number y el Build List;
- el número formal de pieza de la culata antigua, el número de fundición y otras marcas visibles;
- fotografías de la superficie de la junta, la parte superior, el lado de admisión, el lado de escape y la zona de los inyectores;
- registros de rectificados anteriores, soldaduras, sustituciones de asiento o reparaciones de guías;
- los resultados disponibles de las inspecciones de planitud, grietas, presión y sistema de válvulas;
- si deben incluirse los tornillos de culata;
- el estado de suministro requerido: Bare, Assembled o Complete.
Para una culata Remanufactured o Used, solicite información de inspección que cubra la superficie de la junta, las grietas, los asientos y las guías de válvula. Descripciones como “limpia” o “en buen estado” no son suficientes.
Cuando la inspección esté incompleta, puede prepararse una cotización presupuestaria a partir de la identidad del motor y de la configuración original. La selección final debe seguir dependiendo de la versión real de la culata, su historial de mecanizado y su estado medido.
ZEB Power puede utilizar esta información para revisar la versión formal de la culata, el diseño de los asientos de válvula, el estado de suministro y el trabajo que queda pendiente entre cada cotización y la instalación final.
Si la superficie de la junta está fuera de especificación, si las grietas o fugas internas son aceptables, si los asientos y guías de válvula siguen siendo utilizables y si merece la pena seguir reparando la culata existente son cuestiones que deben determinarse mediante la inspección física y la información de servicio del motor.
Proporcione la placa de datos del motor Perkins y el número de serie completo, el Build List, todas las marcas visibles de la culata y fotografías claras de la superficie de la junta, la parte superior, los conductos y la zona de los inyectores. ZEB Power puede ayudar a convertir una consulta general sobre una culata en un estado de suministro claramente definido que pueda compararse, cotizarse e inspeccionarse a la llegada.
Preguntas frecuentes
¿Un único rectificado anterior significa que la culata debe desecharse?
No necesariamente. El rectificado es un método de reparación aceptado cuando se mantiene dentro del límite de servicio. Las cuestiones importantes son cuánto material se ha eliminado ya y si la posición de las válvulas, la holgura entre pistón y válvula y las demás relaciones geométricas aplicables siguen dentro de especificación.
¿Son intercambiables dos culatas Perkins con el mismo número de fundición?
No automáticamente. Un número de fundición normalmente identifica una familia de fundiciones básicas. Diferentes mecanizados o configuraciones de montaje pueden crear distintas versiones finales de servicio. Confirme el número formal de pieza, el Engine Serial Number completo y el Build List.
¿Puede sustituirse cualquier asiento de válvula desgastado por un inserto nuevo?
No existe una regla universal. La posibilidad de reparación depende del diseño del asiento, el material restante, el estado de su alojamiento, la concentricidad, los requisitos de transferencia térmica y el procedimiento de reparación aprobado para el motor.
¿Puede una junta de culata más gruesa compensar el rectificado de la culata?
No debe considerarse una solución general. El espesor de la junta es un parámetro de servicio específico del motor, no una herramienta universal de compensación. Cualquier versión alternativa de la junta debe estar respaldada por la información de servicio y las mediciones reales.
¿Pueden reutilizarse los tornillos de culata antiguos?
No existe una respuesta única para todos los motores Perkins. Algunos procedimientos exigen sustituirlos después de desmontarlos, mientras que otros pueden permitir su reutilización tras realizar las comprobaciones especificadas de longitud, roscas y estado. Siga la información de servicio correspondiente al motor concreto.