Culasse Perkins : que doit-elle comprendre ?

4668
Sommaire
Génération du sommaire...
Lorsqu’une procédure de réparation approuvée autorise la rectification d’un tourillon de vilebrequin à un diamètre inférieur, un coussinet Undersize peut rétablir le jeu d’huile requis. Lorsqu’un cylindre usiné directement dans le bloc est réalésé à un diamètre supérieur, un piston en surcote approuvé peut constituer une solution de réparation correspondante.
L’usinage de la surface d’appui du joint de culasse est différent. Une fois de la matière retirée, la hauteur totale de la culasse est modifiée de manière permanente. Il ne faut pas supposer qu’une seule pièce correspondante puisse rétablir toutes les relations géométriques affectées à leur état antérieur à l’usinage.
Selon la conception du moteur et du système de combustion, la rectification de la culasse peut affecter l’enfoncement ou le dépassement des soupapes, le jeu piston-soupape, la géométrie de la distribution ainsi que la position des injecteurs, des composants de précombustion ou des interfaces associées. Sur de nombreux moteurs à injection directe, par exemple, une grande partie de la chambre de combustion est formée par la cuvette du piston plutôt que par un large évidement dans la culasse. L’effet de l’usinage de la culasse ne peut donc pas être réduit à une règle universelle concernant le taux de compression, et un joint de culasse plus épais ne doit pas être considéré comme une solution générale de compensation.
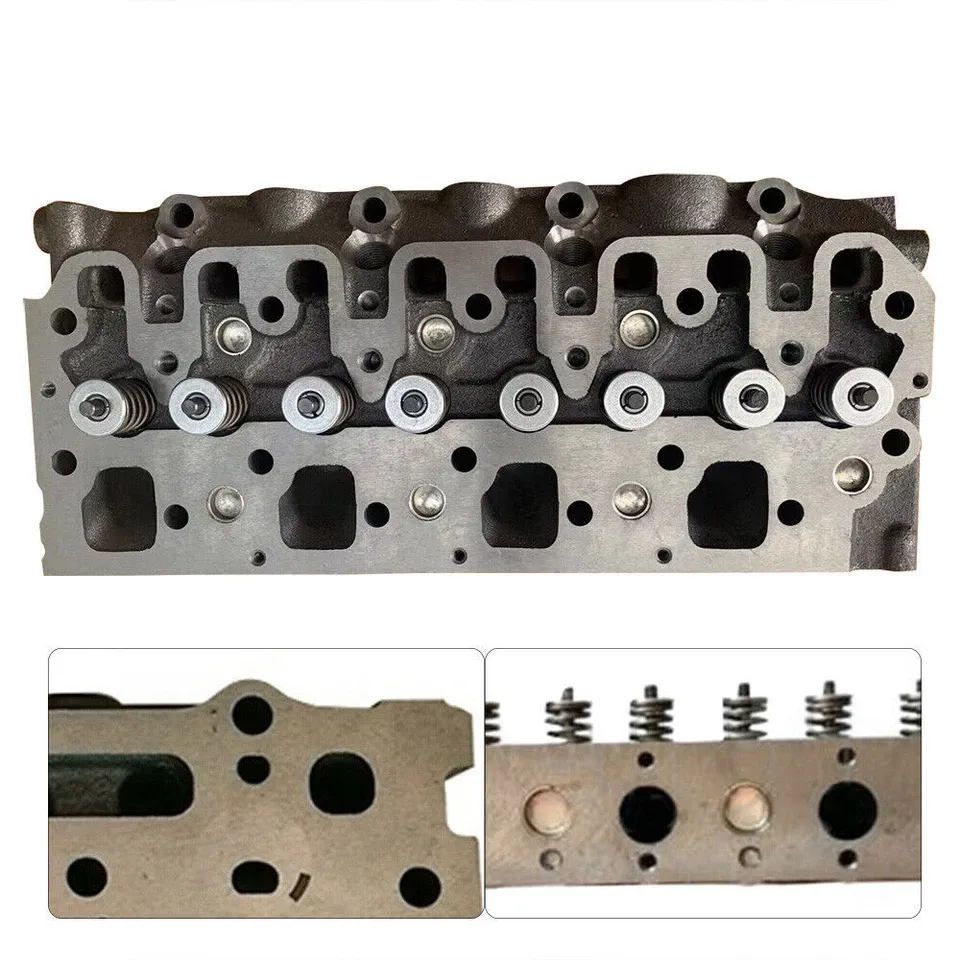
Avant d’acheter ou de réparer une culasse Perkins, les questions importantes ne concernent pas seulement son prix ou la présence de soupapes. L’acheteur doit également comprendre quelle part de la marge d’usinage disponible a déjà été consommée au cours des réparations précédentes, si la culasse dispose encore d’une méthode de réparation approuvée et si un remplacement est plus approprié qu’un nouvel usinage.
Bare, Assembled et Complete sont des appellations commerciales, pas des nomenclatures fixes
Bare, Assembled et Complete sont des descriptions utilisées par les fournisseurs pour indiquer le niveau d’assemblage. Elles ne correspondent pas à une nomenclature universelle commune à tous les fournisseurs.
Une Bare Head peut être uniquement une culasse brute déjà usinée dans ses grandes lignes, ou contenir déjà des sièges de soupape rapportés et des guides. Une Assembled Head comprend souvent des composants supplémentaires tels que les soupapes, ressorts, clavettes et joints de queues de soupapes, mais le niveau réel d’assemblage et le périmètre des contrôles varient largement. Une Complete Head peut ajouter les éléments de culbuterie, un arbre à cames ou d’autres composants de culasse, mais il ne faut pas supposer automatiquement qu’elle comprend les collecteurs d’admission et d’échappement, les injecteurs, les bougies de préchauffage ou les boulons d’installation.
Un nombre plus élevé de composants montés ne signifie pas nécessairement que l’état de la fonderie de culasse et de son usinage soit plus fiable.
Une Bare Head moins chère peut encore nécessiter des soupapes, guides, sièges, ressorts, joints, opérations d’usinage et assemblage. Une Assembled Head plus coûteuse peut réduire le temps d’atelier et l’incertitude si le système de soupapes a été correctement monté et si la culasse a subi les contrôles d’étanchéité, de pression et dimensionnels nécessaires.
La comparaison utile ne consiste donc pas simplement à déterminer quel devis contient le plus de composants. Il faut déterminer quelle quantité d’usinage, de pièces supplémentaires, de contrôles et de responsabilités reste nécessaire avant que chaque culasse soit prête pour une installation fiable.
Un numéro de fonderie identifie une famille, pas nécessairement la version finale
Une ancienne culasse peut porter des inscriptions de fonderie, des références de moule, des marques d’usinage et des références de service officielles. Ces marquages n’ont pas tous la même fonction.
Un numéro de fonderie permet généralement d’identifier l’origine ou la famille de la pièce moulée de base. Une même fonderie de base peut subir différentes opérations d’usinage, recevoir des perçages différents ou des configurations d’assemblage différentes, puis devenir plusieurs versions finales de service. Des numéros de fonderie identiques ne prouvent donc pas que deux culasses complètes soient interchangeables.
Tous les marquages visibles sur l’ancienne culasse doivent être photographiés, mais un numéro de fonderie seul ne doit pas être utilisé pour finaliser une commande. La compatibilité doit être confirmée à partir de la relation officielle entre les pièces de service, du Engine Serial Number complet et de la Build List.
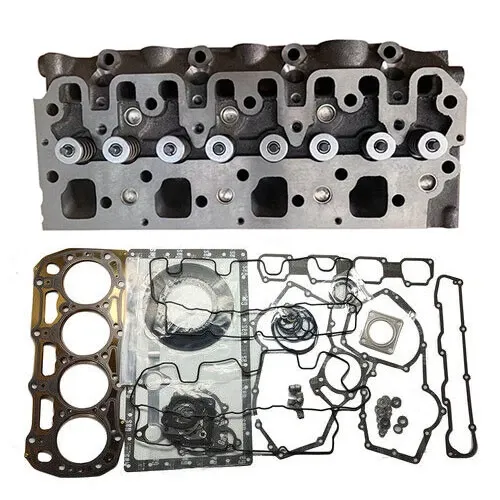
Planéité : déformation de la surface d’étanchéité de la culasse
Une culasse fonctionne sous pression de combustion, avec des variations de température et sous l’effort de serrage des boulons de culasse. Les cycles thermiques normaux ne doivent pas être considérés comme provoquant automatiquement une défaillance de la culasse. La déformation de la surface d’étanchéité est plus souvent associée à des situations telles qu’une surchauffe anormale, un refroidissement irrégulier, une défaillance du système de refroidissement, un serrage ou une procédure de serrage incorrects, ou encore aux effets d’un usinage et de réparations antérieurs.
Cela peut sembler similaire à un problème de rectitude du vilebrequin, mais les causes sont différentes. Les anomalies de référence ou de rectitude du vilebrequin sont liées aux charges de rotation, aux relations entre les tourillons, aux conditions d’appui ou à l’usinage. La déformation d’une culasse est davantage liée aux charges thermiques, au refroidissement et aux conditions de serrage dépassant ce que la structure peut supporter.
La culasse doit être contrôlée conformément à la procédure de service applicable, à l’aide de la règle de précision, de la jauge d’épaisseur ou de l’équipement de mesure spécifié, aux positions et dans les directions requises. Le plan de joint du bloc-cylindres constitue une surface d’appui distincte et doit également être contrôlé ; vérifier uniquement la culasse ne permet pas d’établir que l’ensemble de la relation d’étanchéité est acceptable.
Un résultat de planéité confirme l’état géométrique actuel. Il ne permet pas, à lui seul, de prouver une cause précise de défaillance. Une planéité anormale de la culasse constitue également une cause cachée fréquente de problèmes d’étanchéité du joint de culasse.
La rectification ne consiste pas simplement à rendre la surface plus plane
Lorsque la planéité se situe hors de la plage admissible, une rectification peut être utilisée pour restaurer la surface du joint lorsque la procédure de service l’autorise. Cette opération modifie également d’autres relations géométriques.
La rectification d’un vilebrequin peut être associée à une cote de réparation approuvée des coussinets afin de rétablir une relation correcte de jeu au niveau du tourillon. En revanche, la matière retirée de la surface d’appui d’une culasse réduit définitivement la hauteur de celle-ci.
Après rectification, l’atelier peut devoir vérifier si les éléments suivants ont été affectés :
- l’enfoncement ou le dépassement des soupapes par rapport à la surface de référence concernée ;
- le jeu de fonctionnement entre le piston et les soupapes ;
- la géométrie de la distribution sur les moteurs concernés ;
- la position des injecteurs, des éléments de précombustion ou d’autres pièces en saillie ;
- l’alignement relatif des surfaces de collecteurs lorsque la conception du moteur le rend pertinent.
Les éléments affectés et l’ampleur de leur modification dépendent de la conception de la culasse et du système de combustion. Il n’existe aucune règle unique applicable à tous les moteurs Perkins.
Une hypothèse courante mais risquée consiste à considérer qu’un usinage excessif de la culasse peut être corrigé simplement en installant un joint de culasse plus épais. L’épaisseur du joint est un paramètre de service propre à chaque moteur, et non une méthode universelle permettant de compenser l’enlèvement de matière sur la culasse.
Avant toute rectification, l’atelier doit confirmer que l’enlèvement de matière prévu reste dans la limite d’usinage admissible pour le moteur concerné. Une fois cette limite dépassée, la surface du joint peut paraître parfaitement plane alors que la position des soupapes, les jeux de fonctionnement ou une autre relation critique sont sortis de la plage prévue. À ce stade, l’intérêt de continuer à utiliser la culasse doit être réévalué.
La possibilité de réparer un siège de soupape dépend de sa conception et de la procédure approuvée
Une culasse peut utiliser un siège de soupape usiné directement dans le matériau de la culasse ou un siège rapporté monté par emmanchement. Ces conceptions peuvent conduire à des méthodes de réparation différentes, mais aucune de ces descriptions ne prouve à elle seule qu’une culasse doit être rejetée ou qu’un siège de remplacement peut toujours être installé.
La faisabilité d’un réusinage, de l’installation d’un siège de réparation ou de l’utilisation d’une autre cote de réparation approuvée dépend de facteurs tels que la quantité de matière restante, l’état du logement du siège, la concentricité, les exigences de transfert thermique et l’enfoncement final de la soupape. La décision doit également respecter la procédure de réparation du moteur concerné.
Un fournisseur peut décrire l’état actuel de fourniture et d’usinage de la zone du siège. Il ne doit pas promettre qu’une culasse donnée est définitivement réparable — ou définitivement irréparable — sans disposer des mesures pertinentes et des limites de service.
La question importante n’est donc pas simplement de savoir si le siège est intégré ou rapporté. Il faut déterminer quelle conception de siège utilise réellement la culasse, dans quel état elle se trouve et quelle méthode de réparation est approuvée pour cette version.
L’usure des guides de soupape et celle des sièges sont deux lignes d’inspection distinctes
Le guide de soupape contrôle le déplacement linéaire et l’alignement de la tige de soupape. Le siège de soupape assure l’étanchéité de la chambre de combustion lorsque la soupape se ferme. Ils occupent des positions différentes et se dégradent de différentes manières ; contrôler l’un ne prouve donc pas que l’autre soit acceptable.
L’usure du guide augmente le jeu entre la tige et l’alésage du guide. Un jeu excessif peut provoquer un déplacement anormal de la soupape et permettre à l’huile de pénétrer dans la zone de combustion le long du guide. L’usure, la brûlure ou la déformation du siège affectent principalement l’étanchéité et peuvent contribuer à une perte de compression ou à une surchauffe localisée.
Les méthodes d’inspection sont également différentes.
Après l’emmanchement d’un guide dans la culasse, le serrage par interférence peut modifier son diamètre intérieur. Le jeu réel entre le guide et la tige doit donc être vérifié après l’installation et avant l’assemblage final des soupapes. Une déclaration générale telle que « le système de soupapes est en bon état » ne remplace pas les mesures séparées des guides, des sièges et des soupapes.
Le contrôle des fissures est particulièrement important sur une culasse
Une culasse contient des zones de combustion et des passages de liquide de refroidissement séparés par une épaisseur de matière limitée. Ces conditions de fonctionnement et de structure font de la culasse l’un des composants du moteur nécessitant une attention particulière concernant les fissures lors de l’évaluation d’une réparation.
Sur certaines conceptions de culasse, les zones situées entre les sièges de soupapes, autour des injecteurs ou des douilles d’injecteurs, près des trous de boulons et à proximité des passages de liquide de refroidissement peuvent nécessiter un contrôle particulier. Les zones réellement à risque dépendent du matériau de la culasse, de la configuration du système de combustion et des informations de service ; il ne faut pas supposer que toutes les culasses Perkins se fissurent selon le même schéma.
Les fissures fines peuvent ne pas être visibles lors d’un simple contrôle visuel. La recherche de fissures doit être considérée comme une opération distincte de la mesure de planéité, des essais de pression ou d’étanchéité des passages et de l’inspection du système de soupapes. La méthode employée doit être adaptée au matériau et à la structure de la culasse.
Une fissure reliant une zone de combustion à un passage de liquide de refroidissement peut permettre au liquide de pénétrer dans le cylindre ou à la pression de combustion d’entrer dans le circuit de refroidissement. Ce type de fuite peut être intermittent, rendant le diagnostic plus difficile. Un aspect extérieur propre ne constitue donc pas une preuve de l’absence de fissures.
Les caractéristiques d’installation des injecteurs peuvent rendre incompatibles des culasses d’apparence similaire
La culasse ne sert pas seulement à supporter les soupapes. Elle positionne et assure également l’étanchéité de l’injecteur.
Différents systèmes d’injection peuvent nécessiter des angles de perçage d’injecteur différents, des formes de siège différentes, des rondelles d’étanchéité, des douilles, des méthodes de bridage ou des configurations de passages différentes. Le fait qu’un injecteur puisse physiquement entrer dans l’ouverture ne prouve pas que la culasse soit correcte. Le type d’injecteur, son angle, les conditions d’appui et la conception de l’étanchéité doivent correspondre à la configuration du moteur.
Si un siège d’injecteur, une douille ou un alésage est endommagé, cette zone peut nécessiter une réparation spécifique ou un composant de remplacement. Remplacer uniquement l’injecteur peut ne pas corriger le problème situé du côté de la culasse.
Au sein d’une même série de moteurs, voire d’une même famille de fonderie de base, le stade de production et la version du système d’injection peuvent créer des différences concernant notamment :
- l’angle et la profondeur du perçage de l’injecteur ;
- la forme interne des conduits d’admission et d’échappement ;
- la présence d’un emplacement pour bougie de préchauffage ;
- la présence d’un passage ou d’une interface EGR.
Ces différences peuvent être difficiles à identifier à partir de simples photographies extérieures. Le Engine Serial Number complet et la Build List doivent être utilisés pour confirmation.
Une fois que la référence officielle de service a été confirmée comme identique, il ne serait normalement pas attendu que les principales caractéristiques d’usinage varient arbitrairement. Les véritables risques sont qu’une même série de moteurs utilise plusieurs références officielles de culasses, qu’une même famille de fonderie soit usinée en différents ensembles ou qu’un numéro de fonderie commun et une description générale du moteur masquent des pièces de service différentes.
La réutilisation des boulons de culasse doit être confirmée pour le moteur concerné
Certaines procédures de service Perkins exigent le remplacement des boulons de culasse après leur dépose. Cela peut inclure des fixations conçues selon le principe Torque-to-Yield. D’autres moteurs peuvent autoriser leur réutilisation après des contrôles spécifiés de longueur, de filetage et d’état général.
L’obligation de remplacement et l’utilisation d’un mode de serrage basé sur la limite d’élasticité sont deux questions liées, mais elles ne constituent pas la même décision. La présence d’une étape de serrage angulaire ne prouve pas à elle seule qu’un boulon soit automatiquement un élément Torque-to-Yield à usage unique.
Avant l’assemblage, l’atelier doit consulter la procédure de service correspondant au Engine Serial Number concerné et confirmer si les boulons doivent être remplacés, si des limites de longueur ou d’état s’appliquent et quels couples, angles et séquences de serrage doivent être utilisés.
Les boulons de culasse sont facilement oubliés lors de l’achat d’une culasse ou d’un kit de joints. Il ne faut pas supposer qu’une nouvelle culasse ou un kit de joints les comprend. Réutiliser des boulons que la procédure de service exige de remplacer peut réduire ou répartir irrégulièrement la force de serrage, même lorsque le joint et les deux surfaces d’étanchéité sont par ailleurs acceptables.
Informations à fournir pour l’examen d’une culasse
Les informations utiles comprennent :
- le modèle complet du moteur, le Engine Serial Number et la Build List ;
- la référence officielle de l’ancienne culasse, son numéro de fonderie et les autres marquages visibles ;
- des photographies de la surface du joint, du dessus, du côté admission, du côté échappement et de la zone des injecteurs ;
- les enregistrements de rectifications précédentes, soudures, remplacements de sièges ou réparations de guides ;
- les résultats disponibles des contrôles de planéité, de fissures, de pression et du système de soupapes ;
- si les boulons de culasse doivent être inclus ;
- l’état de fourniture requis : Bare, Assembled ou Complete.
Pour une culasse Remanufactured ou Used, demandez des informations d’inspection concernant la surface du joint, les fissures, les sièges et les guides de soupapes. Des descriptions telles que « propre » ou « en bon état » ne sont pas suffisantes.
Lorsque l’inspection est incomplète, un devis budgétaire peut être préparé à partir de l’identité du moteur et de sa configuration d’origine. La sélection finale doit néanmoins dépendre de la version réelle de la culasse, de son historique d’usinage et de son état mesuré.
ZEB Power peut utiliser ces informations pour examiner la version officielle de la culasse, la conception des sièges de soupapes, l’état de fourniture et les travaux restant à effectuer entre chaque devis et l’installation finale.
Le fait que la surface d’appui du joint soit ou non hors spécifications, que les fissures ou fuites internes soient acceptables, que les sièges et guides de soupapes restent utilisables et que la culasse existante mérite encore d’être réparée doit être déterminé à partir de l’inspection physique et des informations de service du moteur.
Fournissez la plaque signalétique du moteur Perkins et son numéro de série complet, la Build List, tous les marquages visibles sur la culasse ainsi que des photographies claires de la surface du joint, du dessus, des conduits et de la zone des injecteurs. ZEB Power peut vous aider à transformer une demande générale concernant une culasse en un état de fourniture clairement défini pouvant être comparé, chiffré et contrôlé à la réception.
Questions fréquemment posées
Une seule rectification antérieure signifie-t-elle que la culasse doit être mise au rebut ?
Pas nécessairement. La rectification est une méthode de réparation admise lorsqu’elle reste dans les limites de service. Les questions importantes sont la quantité de matière déjà retirée et le respect des spécifications concernant la position des soupapes, le jeu piston-soupape et les autres relations géométriques applicables.
Deux culasses Perkins portant le même numéro de fonderie sont-elles interchangeables ?
Pas automatiquement. Un numéro de fonderie identifie généralement une famille de pièces moulées de base. Des opérations d’usinage ou des configurations d’assemblage différentes peuvent créer différentes versions finales de service. Confirmez la référence officielle, le Engine Serial Number complet et la Build List.
Tous les sièges de soupapes usés peuvent-ils être remplacés par un siège rapporté neuf ?
Il n’existe aucune règle universelle. La réparabilité dépend de la conception du siège, de la quantité de matière restante, de l’état de son logement, de la concentricité, des exigences de transfert thermique et de la procédure de réparation approuvée pour le moteur.
Un joint de culasse plus épais peut-il compenser une rectification de la culasse ?
Il ne doit pas être considéré comme une solution générale. L’épaisseur du joint est un paramètre de service propre au moteur, et non un moyen universel de compensation. Toute autre version de joint doit être justifiée par les informations de service et les mesures réelles.
Les anciens boulons de culasse peuvent-ils être réutilisés ?
Il n’existe pas de réponse unique pour tous les moteurs Perkins. Certaines procédures exigent leur remplacement après dépose, tandis que d’autres peuvent autoriser leur réutilisation après des contrôles définis de longueur, de filetage et d’état. Suivez les informations de service du moteur concerné.